

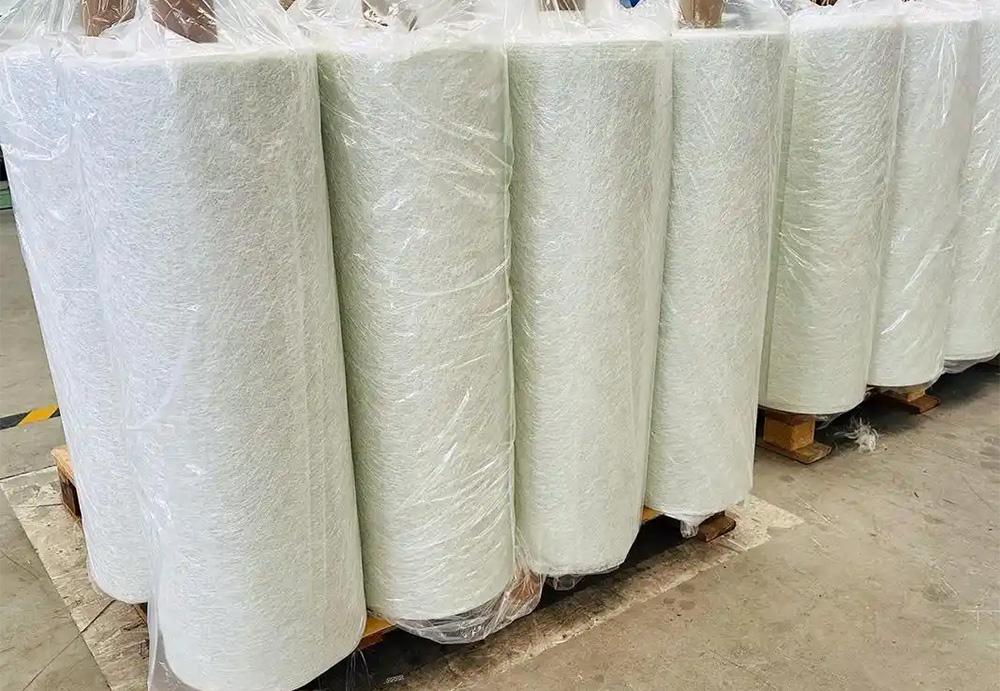
Съгласно тенденцията за големи и офшорни вятърни електроцентрали, стабилността, здравината и адаптивността на процеса на...композитен материалСистемата директно определя живота на лопатката и ефективността на генериране на енергия. Като ключов подсилващ субстрат за обвивката на лопатката, мрежата, водещия ръб, задния ръб и други части, нарязаният филц от стъклени влакна се е превърнал в стандартен материал за VARTM вакуумна перфузия, ръчно пастообразуване/формоване с добра равномерност, бързо проникване, отлична формовъчност и силно междуслойно свързване. Изборът на грешен модел и тегло, лекотата ще доведе до повърхностни дефекти и липса на лепило при перфузия, а тежестта ще повлияе на структурната здравина и устойчивостта на умора. Тази статия систематично разглежда стандартния модел, основните спецификации, логиката на избор и съчетаването на приложенията на нарязания филц за лопатки на вятърна енергия.
1. Нарязан филц за лопатки на вятърни електроцентрали: основно позициониране и изисквания за сърцевината
-Отклонение в качеството на единица площ: ±5%
-Съдържание на влага: ≤0,2%
-Якост на опън: ≥30–180N/5cm (увеличава се с теглото в грамове)
-Пропускливост: бързо накисване, ниско съдържание на въздушни мехурчета, подходящо за вакуумна перфузия
-Устойчивост на атмосферни влияния/устойчивост на солен спрей: офшорните модели трябва да засилят антикорозионната си адаптация
-Стабилност: без загуба на пудра, без наслояване, без разслояване на косми, подходящо за автоматично наслояване
Нарязан филц от стъклени влакнаОсновно изпълнява функциите на армировка на неосновните лагери, хомогенизиране на повърхността, междуслоен преход и устойчивост на деформация в острието. Използва се в комбинация с еднопосочна тъкан, многоосна тъкан, непрекъснат филц и повърхностен филц, за да образува цялостен структурен слой.
2. Списък с модели и спецификации на нарязан филц за вятърни лопатки
Основните модели в индустрията са EMC (емулсия)/CMC (прах), а ширината обикновено се използва 1250/1040/2500 мм. Следните са най-често използваните модели за масово производство на остриета.:
1) Стандартният модел съответства на теглото в грамове
-EMC225: 225 г/㎡, тънък преходен слой, деликатна повърхност
-EMC300: 300g/㎡, универсална основна сила, универсална обвивка/мрежа
-EMC450: 450 г/㎡, армировка със средна дебелина, укрепване на силовата зона
-EMC600: 600 г/㎡, дебела армировка, удебеляване на корена/водещия ръб
-EMC900: 900 г/㎡, усилено армиране, локално укрепване на големи остриета
2) Избор на тип свързващо вещество
-Емулсия тип EMC: висока якост, добра еднородност, отлична съвместимост със смолата, първият избор за вакуумна перфузия
-Прахообразна CMC: по-бързо накисване, по-добра цена, подходяща за ръчно нанасяне на паста/спомагателен процес
-Офшорна вятърна енергия, високоякостни лопатки: приоритетна серия EMC емулсии
3) Съвпадение на ширината и процеса
-1250 мм/1040 мм: средни и малки остриета, ръчно наслояване
- 2500 мм и повече: големи остриета, автоматично наслояване, намалено припокриване
3. Избор по част: как да се съчетаят различните области на остриетата?
1) Външната повърхност на обвивката/долният слой на гелкоута
-Препоръчително: EMC225 / EMC300
-Ключови точки: гладка повърхност, намаляване на дупките, подобряване на външния вид и устойчивост на атмосферни влияния
2) Основният слой на обвивката (преходен/равновесен слой)
-Препоръчително: EMC300
-Ключови моменти: балансът между здравина и проникване, най-доброто съвпадение с многоосов плат
3) Армиране на страните на мрежата и капачката на гредата
-Препоръчително: EMC450
-Ключови точки: по-висока твърдост, устойчивост на срязване и подобрена структурна стабилност
4) Преден ръб, заден ръб, зона на удебеляване на корена
-Препоръчително: EMC600 / EMC900
-Ключови моменти: бързо образуване на дебели слоеве, намаляване на броя на слоевете и подобряване на устойчивостта на удар
5) Лопатки на офшорни вятърни електроцентрали (солена мъгла/висока влажност)
-Препоръчва се: нискомаслена косъмна перушина EMC300/450 + омокрящ агент, устойчив на хидролиза
-Ключови моменти: подобряване на устойчивостта на стареене и намаляване на риска от стратификация
Време на публикуване: 22 април 2026 г.


